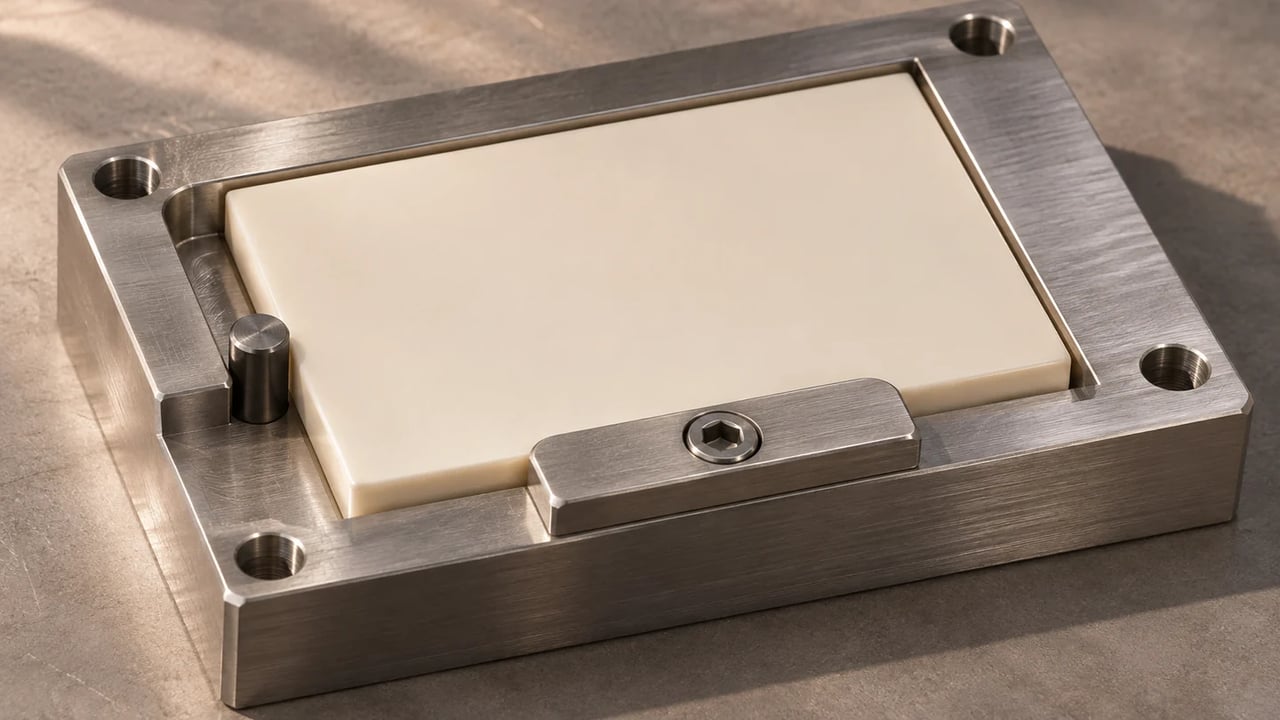
非标陶瓷件装入金属夹具时,图纸应画清四类接口:在哪里支承、靠哪些特征定位、哪些部位需要留间隙,以及通过什么方式固定。请同时提供配合件图纸版本、两种材料的牌号、装配温度和工作温度。确认图纸前,双方应分别约定陶瓷单件与装夹后组件的验收要求。
装配图上应标出哪些接触与定位接口?
标出承载的支承面、负责定位的特征,以及需要避让的表面。以陶瓷环嵌入金属座为例,需核对陶瓷外径与座孔、端面与台阶,以及陶瓷内孔与可能穿过的轴或销。明确功能基准,在影响装配的位置标注平面度、垂直度或位置度要求。若座孔转角或配合边缘可能干涉,应画出相应倒角或圆角。图纸引用 ASME Y14.5 时,写明所用版本。
冷态与热态间隙应怎样校核?
根据两种牌号的热膨胀数据、实际零件温度和尺寸公差,分别校核装配温度与工作温度极限下的配合,并注明尺寸测量的参考温度。陶瓷外圆装在金属孔内时,直径间隙等于金属孔径减陶瓷外径。若是陶瓷孔套在金属销外,开口和插入件对调,应按实际结构重新计算。
举例说明。假设陶瓷外径与金属座孔的名义直径均约 40 mm,二者均匀升温 100 K,假设陶瓷和金属的平均线膨胀系数分别为 8 和 16 µm/(m·K),自由膨胀下直径间隙约增大 32 µm。这个数值只用于说明变化量。实际配合还应考虑尺寸公差、温度梯度、装配约束和变形。
夹具应该怎样固定陶瓷件?
画清固定件和载荷传递路径,标出接触区域、受力方向、夹紧顺序,以及项目约定的夹紧力或扭矩范围。检查载荷是否落在薄壁、尖边或悬空区域。可拆结构应说明装入和取出的方法,避免以陶瓷边缘作为撬点。如果需要胶接或钎焊,双方应明确由谁负责接合设计和验证,并按工况约定使用温度、密封或绝缘要求。
首件装夹后还要检查什么?
先按图纸检查陶瓷单件的关键尺寸和边缘状态。再用实际夹具或双方认可的代表性工装,按约定的固定顺序和条件验证落座、对中与间隙。涉及热循环时,提前约定温度范围、循环次数和失效判据,例如位置变化、间隙消失或崩边。绝缘或传热是功能要求时,按约定在装配状态下验证。
实测数据、样品批号和变更后的复检范围,可参照非标工业陶瓷件首件检验指南约定。
询价时应提交哪些资料?
请提交陶瓷件与配合件的图纸及版本、接口剖面、材料牌号或性能要求、工作温度、固定方式和装夹后的样品验收条件,并分别列出样件数量和重复采购量。吉为会结合图纸与您确认工艺路线和检验范围。
按交付目的地准备项目询价。新加坡询价 · 马来西亚询价 · 美国询价
半导体设备项目可参阅《半导体设备用陶瓷与石英件采购指南》,把装夹要求与选件、检验和询价资料一起确认。